- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Liejimo išmetimo vamzdis
„Xiamen Hongyu Intelligent Technology Co., Ltd.“ specializuojasi individualiuose tyrimuose ir plėtroje bei masinėje liejimo išmetimo vamzdžių gamyboje. Reaguodami į įprastas tradicinių suvirintų išmetimo vamzdžių problemas, tokias kaip įtrūkimai ir oro nuotėkis, taikome integruotą liejimo aukšto slėgio liejimo procesą, kad įvairių transporto priemonių modelių išmetimo sistemoms būtų teikiami metaliniai komponentai, pasižymintys patikimesniu sandarinimu ir ilgesniu tarnavimo laiku. Taip pat palaikome pritaikymą pagal brėžinius ir pavyzdžius.
Siųsti užklausą
Prekės aprašymas
Produkto pristatymas
Lietinis išmetimo vamzdis yra pagrindinis metalinis srautą nukreipiantis komponentas transporto priemonės išmetimo sistemoje, jungiantis variklio išmetimo galą su vidurinės ir galinės sekcijų triukšmo mažinimo sistema. Jis yra atsakingas už išmetamųjų dujų išmetimą ir triukšmo mažinimo buferį. Mes naudojame aukšto slėgio liejimo integruotą liejimo procesą, kad pašalintume silpnąsias konstrukcijos vietas per suvirinimo siūles, tiekdami didelio stiprumo ir sandarumo išmetimo vamzdžių sprendimų paketus lengviesiems automobiliams, visureigiams ir modifikuotoms transporto priemonėms. Palyginti su tradiciniu kelių segmentų lenktų vamzdžių suvirinimo procesu, integruota liejimo forma iš esmės pagerina gaminio nuoseklumą ir ilgalaikį patikimumą. Mūsų gaminiai buvo patikrinti per daugelį metų faktinio transporto priemonių montavimo ir jie stabiliai veikia įvairiomis atšiauriomis sąlygomis. Bendras slėginio automobilio išmetimo vamzdžio stiprumas yra 30% didesnis nei suvirinto vamzdyno, o išmetimo galinis pasipriešinimas yra mažesnis, todėl efektyviai pailgėja visos transporto priemonės išmetimo sistemos tarnavimo laikas.
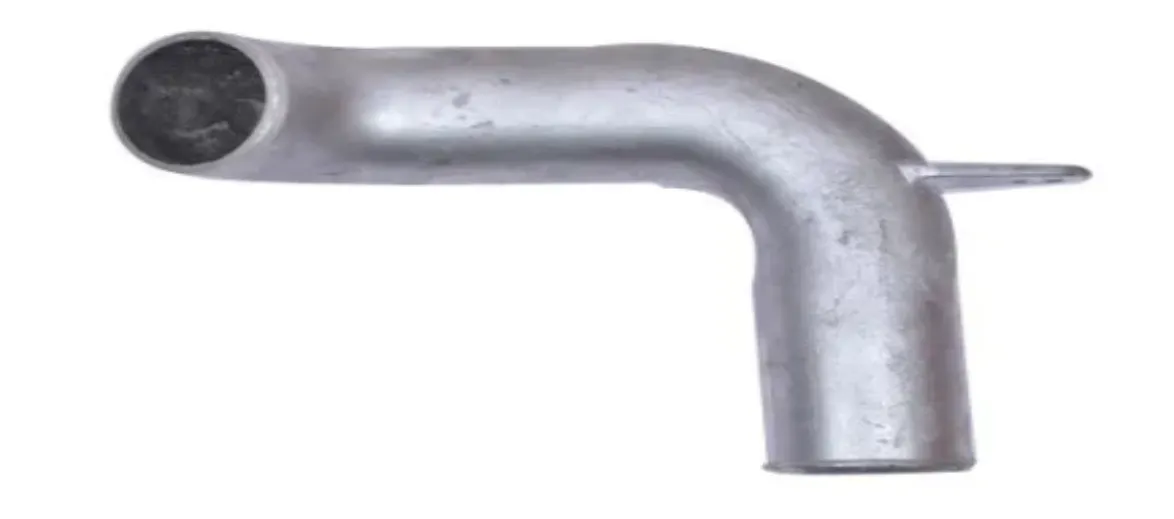
Produkto akcentai
1. Integruota liejimo konstrukcija visiškai pašalina suvirinimo įtrūkimus
Lietas automobilio išmetimo vamzdis pagamintas aukšto slėgio liejimo būdu, todėl vožtuvo korpusas be jokių suvirinimo siūlių. Taip išvengiama medžiagos trapumo problemos šilumos paveiktoje zonoje, kurią sukelia suvirinimo siūlės. Srauto kanalai, tvirtinimo sėdynės ir sąsajos yra integruotos liejimo slėgiu metu. Vėliau reikės tik nedidelio smulkaus apdorojimo. Masinės gamybos metu kiekvieno gabalo dydžio nuokrypis gali būti kontroliuojamas ± 0,1 mm. Liejimo išmetimo vamzdžio vidiniai srauto kanalai yra lygūs, be suvirinimo randų, o išmetimo atgalinis pasipriešinimas yra maždaug 15% mažesnis nei tradicinių suvirintų vamzdynų.
2. Tikslus flanšo sandarinimas, nėra nuotėkio sąsajoje
Išmetimo vamzdžio sąsajos nuotėkis yra dažniausiai pasitaikantis gedimo taškas. Išmetimo flanšas, kurį mes tiekiame su liejimo slėgiu, yra pagamintas naudojant integruotą liejimą slėgiu, o po to CNC tikslumo apdorojimo būdu. Sandarinimo paviršiaus lygumas kontroliuojamas 0,03 mm. Kartu su aukštai temperatūrai atsparia grafito tarpine, ji gali išlaikyti slėgį 30 sekundžių esant 0,35 MPa be slėgio kritimo. Integruotas liejamas flanšas nesideformuos dėl suvirinimo karščio ir nesukels sandarinimo paviršiaus deformacijos ir nuotėkio ilgalaikio naudojimo metu.
3. Atsparumas temperatūrai ir atsparumas korozijai, ilgesnis tarnavimo laikas
Vožtuvo korpuso substratas pagamintas iš didelio stiprumo slėginio aliuminio lydinio, o paviršius apdorotas aukštos temperatūros milteliniu dažymu. Ilgalaikė darbo temperatūra gali siekti 550 ℃. Galinės dalies jungtis yra suporuota su nerūdijančiais išmetimo vamzdeliais. Lietingoje, sniego ir druskos purškimo aplinkoje jo atsparumas korozijai yra daug geresnis nei įprastų anglinio plieno vamzdynų. Neutralios druskos purškimo testas trunka 720 valandų be rūdžių, o automobilio eksploatavimo laikas gali būti sinchronizuojamas su transporto priemone.
4. Kelių modelių suderinamumas ir turtinga pritaikymo patirtis
Visureigių transporto priemonių važiuoklė yra veikiama atšiaurių sąlygų, didelė pakabos eiga ir dažni smūgiai. Tokių transporto priemonių išmetimo sistemai reikalingas didelis atsparumas smūgiams. Sukūrėme daugybę formų formavimo schemų visureigių transporto priemonių, tokių kaip Jeep JK Cat Back Exhaust, galinių išmetimo sistemų ir žinome apie važiuoklės išdėstymą bei privažiavimo kampus. Projektavimo etape vamzdžių padėtis prideriname prie schemos, kurioje yra mažiausia smūgio rizika. Projektavimo etape žemiausią dujotiekio tašką pakelsime aukščiau 220 mm nuo žemės, taip žymiai sumažindami dugno smūgio riziką. Modifikuotų ir patobulintų transporto priemonių atveju galime bendradarbiauti su tokiais prekių ženklais kaip „Vance“ ir „Hines Exhaust“, kad pateiktume atitinkamas specifikacijas, sukurtume atitinkamas lietinių flanšų sąsajas ir palaikytume paviršiaus apdorojimą, pvz., poliravimą ir juodo titano padengimą.
Techninės specifikacijos
| Projektas | Parametrų aprašymas |
| Produkto pavadinimas | Liejimo išmetimo vamzdis |
| Pagrindinis procesas | Aukšto slėgio liejimas, tikslus CNC apdirbimas, paviršiaus apdorojimas |
| Neprivalomos medžiagos | ADC12 liejamas aliuminio lydinys, 304 nerūdijantis plienas |
| Sąsajos forma | Flanšo / spaustuko jungtis, pritaikoma pagal brėžinius |
| Darbinė temperatūra | Ilgalaikis 550 ℃, didžiausias trumpalaikis 700 ℃ |
| Sandarinimo našumas | 0,35 MPa slėgio išlaikymas 30 sekundžių, slėgio kritimas ≤ 0,002 MPa |
| Paviršiaus apdorojimas | Aukštos temperatūros purškimo dažymas elektroforezinė danga, poliravimas, juoda titano danga |
| Pristatymo dokumentai | Medžiagos ataskaita, trūkumų nustatymo ataskaita, sandarumo bandymo įrašas |
Pastaba: Aukščiau pateiktos bendrosios nuorodų specifikacijos. Galutiniai parametrai turi būti pagrįsti jūsų pateiktais patvirtintais transporto priemonės surinkimo brėžiniais. Dėl ypatingų sąlygų iš anksto susisiekite ir užbaikite transporto priemonės agregato trukdžių patikrinimą prieš išleisdami formą.
Kokybės kontrolė: kiekvieną partiją galima atsekti.
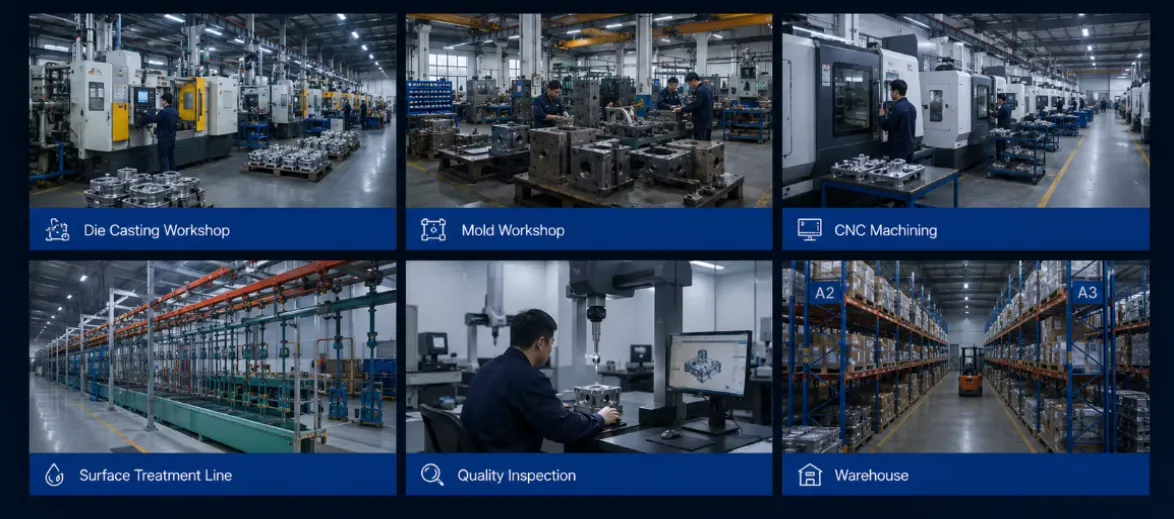
Kiekviena žaliavų partija saugoma su medžiagų sertifikatais; iš liejamų ruošinių imami mėginiai rentgeno spindulių defektų aptikimui, siekiant patikrinti vidinius defektus; po apdirbimo atliekamas pilnas flanšo paviršiaus lygumo patikrinimas; Kiekvienam gatavam gaminiui atliekamas sandarumo bandymas, o jokie reikalavimų neatitinkantys gaminiai nebus išleisti. Kaip profesionalus išmetimo vamzdžių gamintojas, sukūrėme partijų atsekamumo sistemą, kurioje kiekviename žingsnyje įrašomi įrašai nuo lydymosi, liejimo slėgiu iki galutinio produkto patikrinimo. Patvirtinus, kad pirmasis gabalas yra tinkamas, galima pradėti serijinę gamybą. Didelės gamybos mėginių ėmimo dažnis yra ne mažesnis kaip 5 %, kad būtų užtikrintas masinės gamybos ir mėginio nuoseklumas.
Individualizavimo bendradarbiavimo procesas
1. Prisijungimas pagal poreikį: gaukite brėžinius, skaitmeninius modelius ar pavyzdžius ir patvirtinkite sąsajos specifikacijas bei diegimo reikalavimus
2. Inžinerinis įvertinimas: patikrinkite liejimo slėginiu būdu pagrįstumą ir transporto priemonės surinkimo trukdžių riziką bei pateikite sprendimą ir pasiūlymą
3. Formos kūrimas: pritaikykite liejimo formą, užbaikite bandomąją formą ir modifikaciją
4. Mėginio gamyba: pagaminkite pirmąjį gabalą, atlikite dydžio ir sandarumo testus ir pristatykite patvirtinimui
5. Transporto priemonės agregato patikra: patvirtinkite, kad nėra trukdžių ar neįprasto rezonanso triukšmo faktiniame transporto priemonės įrengime
6. Serijinė gamyba: po patikrinimo pradėkite masinę gamybą ir atlikite viso proceso kokybės patikrinimą
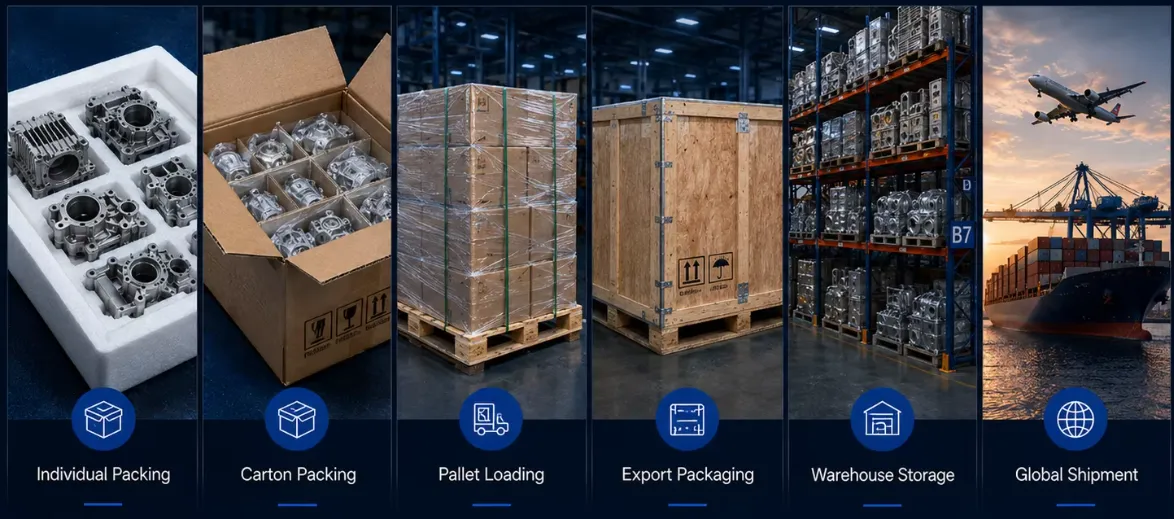
7. Patikrinimas ir pristatymas: atlikus galutinį patikrinimą, supakuokite siuntimą ir kartu pristatykite tikrinimo medžiagas
Kodėl verta rinktis mus?
Nuo pelėsių kūrimo, liejimo slėgiu, CNC tikslumo apdorojimo iki galutinio dujų sandarumo bandymo – visa gamybos linija užbaigiama uždaru ciklu toje pačioje gamykloje, o pagrindiniai procesai nėra perduodami iš išorės. Prieš išleisdami formą, atliekame liejimo formos srauto modeliavimą, kad iš anksto prognozuotume vidinius defektus, tokius kaip susitraukimo ertmės ir šaltas uždarymas, taip išvengiant laiko gaišimo dėl pasikartojančių pelėsių modifikacijų. Kaip patikimi išmetimo vamzdžių tiekėjai, esame susipažinę su visureigių transporto priemonių važiuoklės projektavimo ir modifikavimo rinkos reikalavimais. Kiekvienoje produktų partijoje pateikiamos rentgeno spindulių defektų aptikimo ataskaitos ir dujų sandarumo įrašai, padedantys patikrinti mažų partijų mėginius prieš didinant gamybą. Mūsų liejimo išmetimo vamzdis buvo eksportuotas į daugelį Šiaurės Amerikos ir Pietryčių Azijos šalių. Kviečiame atsiųsti brėžinius, o įvertinimo rezultatus atsiųsime kaip įmanoma greičiau.
DUK
Kaip galiu gauti tikslią dalių kainą?
Galime pateikti tikslią citatą pagal jūsų 2D/3D brėžinius (STEP/IGS/PDF), medžiagas, kiekį, leistinus nuokrypius, paviršiaus apdorojimo ir pristatymo reikalavimus.
Ar galiu nuotoliniu būdu stebėti gamybos eigą?
Taip. Patvirtinus užsakymą, pateiksime išsamų gamybos planą ir atsiųsime savaitės pažangos ataskaitą su faktinėmis nuotraukomis ir vaizdo įrašais.
Kokie bandymai bus atliekami su gatavu išmetimo vamzdžiu?
Kiekvienam gatavam gaminiui atliekamas sandarumo bandymas (30 sekundžių palaikomas 0,35 MPa slėgis) ir visapusiška pagrindinių matmenų patikra. Žaliavų mėginiai imami proporcingai, kad būtų galima aptikti rentgeno spindulių defektus, kad būtų patikrinta, ar nėra vidinių oro angų, užtikrinant, kad po surinkimo nebus oro nuotėkio.
Ar priimate nedidelius bandomuosius užsakymus?
Patvirtinus techninį sprendimą ir patikrinus pirmąjį pavyzdį, kad būtų galima pakrauti, galime priimti nedidelio masto bandomuosius užsakymus, kad padėtume patikrinti pakrovimo efektą prieš plečiant gamybą.
Ar galiu ant gaminio atspausdinti savo logotipą?
Taip. Praneškite mums oficialiai prieš gamindami ir pirmiausia patvirtinkite dizainą pagal mūsų pavyzdžius.
Ar siūlote dizaino palaikymą ar DFM analizę?
Taip. Mūsų inžinieriai pateikia DFM (gamybos projektavimo) grįžtamąjį ryšį, kad optimizuotų dalių dizainą, sumažintų išlaidas ir pagerintų formuojamumą.
Susijusi kategorija
Siųsti užklausą
Nedvejodami pateikite savo užklausą žemiau esančioje formoje. Mes jums atsakysime per 24 valandas.